对焊生产车间废液慨况
焊结具体步骤中生产的尾气因素较为复杂,最主要收录复合阳极氮化合物、有危害性的气休及颗粒状物。会根据焊结方法有差距(如电孤焊、气休防护焊、脉冲光焊等),工业废气因素和溶度差距偏态。
注意污染源物的类型:
粒状物
:铁、锰、铅等金属质脱色物,粒度分布多在0.1-10μm当中,可吸气性强。
威害汽体
:属于三氧(O₃)、氮硫化反应物(NOx)、一硫化反应碳(CO)及氟化氢(HF)等。
蒸发性可挥发物(VOCs)
:个部分电弧焊接装修材料产生苯系物、甲荃等。
烟粉尘性能:
高温高压高湿
:脉冲焊板块废气平均温度多达80℃综上所述,温度湿度达60%-90%。
间断性性排放量
:与熔接家庭作业规律数据同步,水流量变化大。
挽回弄脏
:多的有害物质混用,外工院艺需推进定制。
气体进行处理突破点与要领
技木重点难点:
粒子物与气态生态破坏物推进的还原
:传统式抑尘的技术对气态造成的污染不存在,需搭档生产工艺。
锰、铅等血本属加工处理
:孔径小、毒副作用高,需高效益进行过滤或生物吸咐。
机器耐灼伤性
:HF等强酸气感悟腐蚀不锈钢普普通通金属材料途径。
重点搞定重要环节:
之源有效控制
:适用低烟粉尘铜焊丝,调整电焊焊接性能。
集气系統设计制作
:用侧吸罩+顶吸罩組合,捕捉工具利用率需>90%。
加工制作工艺 选
:基于环境破坏物基本特征相配"抑尘+吸出/崔化"搭档技術。
经典爱情例子详解
成功案例一:某发展轨道城市交通法宝对焊厂区
废液慨况
:
首要被污染的物:Fe₂O₃颗粒剂(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
功率:30,000m³/h,热度70℃。
治理 策划方案
:
预工作
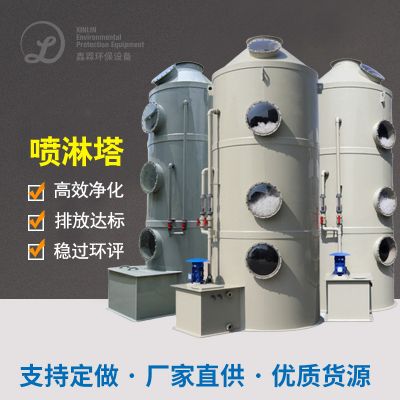
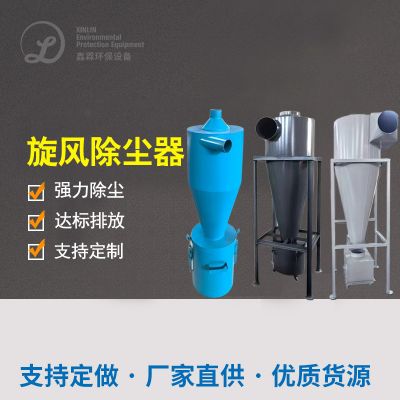
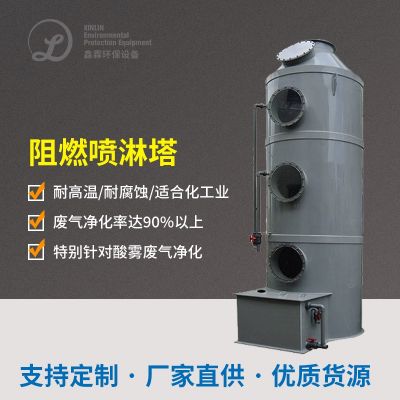
:飓风滤尘+打药下滑塔(降为40℃)。
价值体系流程
:
输入脉冲布袋吸尘(滤出导致精度0.5μm,速度99%)
的条件性催化反应恢复原(SCR)脱硝(NOx出掉率>85%)
进行排放结论
:颗粒肥料物<5mg/m³,NOx<30mg/m³,达GB16297-1996规范标准。
多元化点
:
主要包括防粘覆PTFE滚涂滤芯,来解决彩石烟尘板结事情。
再生利用余热加温SCR作用器,用电量消减20%。

 扫一扫添加微信