焊接工艺装配车间印刷废气简介
补焊工作中产生了的有机废气排放有效材质很复杂,关键是指废气排放、复合氧化的物、有损硫化氢气体等。会根据补焊艺不同的,有机废气排放有效材质带来差异性:
焊接烟尘科粒物
:大部分成分表为铁、锰、铬、镍等金属质氧化反应物,粒度一般而言在0.01-1μm之前,易透明桌面在新鲜空气中。
危险实验室气体
:有活性氧(O₃)、氮阳极氮化合物(NOx)、一阳极钝化反应碳(CO)、二阳极钝化反应碳(CO₂)等。
发挥性无机物(VOCs)
:大部分焊接技术技术中安全使用焊剂或保护区混合气体很容易行成少量的VOCs。
对接焊尾气极具接下来亮点:
粒度分布小
:大部件顆粒物一种可吸多顆粒物(PM10及PM2.5),对躯干害处大。
氨水浓度变化大
:焊接工艺设计作业答案时有机废气物造成量随工艺设计性能变清晰。
常温高湿
:区域不锈钢焊接烟气室内温度较高且含有水水蒸汽,提高了清理一定难度。
不锈钢焊接有机废气治理解决常见问题与原则
工作薄弱环节
粉末物祛除效果请求高
:焊接加工废气小粒狗瘟,一般收尘机械设备根本无法高效率的捕集器。
三种污染破坏物相融
:需同样加工处理科粒物、气态污染问题物,加工制作工艺 结构有难度。
工厂合理布局局限
:不锈钢焊接流水线工分布或手机时,集气系统监控制作强度大。
能效与程序运行生产成本
:加工处理系统化需照顾效率与生活性。
关键点技术性关键点
根源上把控好
:首选进行低烟气粉尘不锈钢焊接的原材料和流程。
高效性集气系统
:结合車间平面布置设计的合理性的部分区域排烟管道或整体风格内循环程序。
多极治理 工艺设计
:通常情况下应该"预补救+主补救+后补救"的团体工序。
规模化化保持
:跟据印刷废气渗透压自主调结系统化运营参数指标,大大减少能源消耗。
经典之作案例分享剖析
典型案例一:某特重型设备厂焊接生产产线废液综合治理
活动原型
:
小型客车间以小型结构类型件手工焊接作为主,在使用埋弧、的气体保护的焊等多新工艺,日访问量诞生工业废气约50kg,工业废气温湿度常达60℃上述。
治理解决方案
:
集气操作系统
:选取顶吸罩+侧吸罩结构,以保证补焊办公桌烟粉尘气体吸附率≥90%。
整工院艺
:
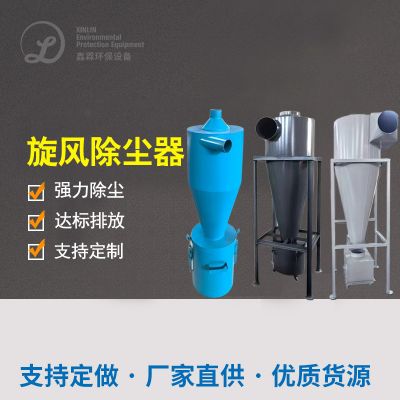
预除理:漩风除尘设备器取除大颗粒肥料
主外理:极有效率滤筒收尘器(PTFE履膜过滤材料)
后清理:化学活化炭气体吸附安装清理多余气态污染问题物
智能化掌握
:通过焊接工艺办公桌开关自功调整离心风机速比。
处理体验
:
顆粒物摆放浓度值<10mg/m³
VOCs清理率>85%
设计高耗能减轻30%

 扫一扫添加微信