乳化切削液废水怎么处理方法|乳化切削液废水处理案例
好项目游戏背景
某汽車零核心部位制造技术厂主要的出产打着机缸体、变化箱结构件等紧密核心部位,出产时中非常多用到破乳铣削液去加热和进行润滑治理。根据长年出产1个,工业园区内店铺了非常多高渗透压破乳铣削液电镀废水,COD(耐腐蚀需氧量)自由高达20000-50000mg/L,动植物油情况高出10%,且含带非常多铝合金铝离子(如锌、镍、铜等)。该厂改变简简单单的化粪池治理体系无发充分考虑的水质标准的,需要版本升级改革。
废液营养成分及源
废气关键是原因于机床主轴工艺具体步骤中的切屑液拆卸、机洁净同时室内地面消毒水。关键是生态破坏物其中包括:
矿产油及分解成油分
外表面生物剂(搅拌剂)
金属制铣削碎末(铁、铝、铜等)
防腐剂、灭菌剂等添加图片剂
治理 技术步骤
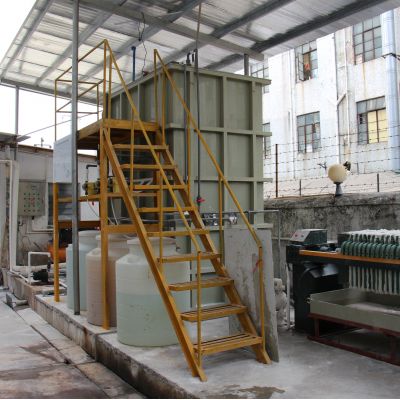
真对该厂的高有机废气浓度乳状液车削加工液电镀废水,选用“破乳+气浮+生物化清理+深度1过滤器”的組合工艺设计:
预解决(破乳)
运用硝化作用破乳法,污泥脱水氢氧化钠缓解pH至2-3,使油脂分开。
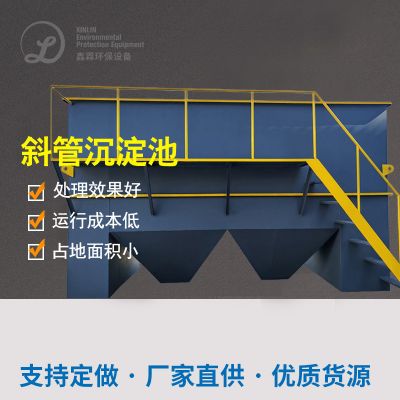
破乳后进入沉淀物池,清理大环节浮油和悬屏物。
气浮解决
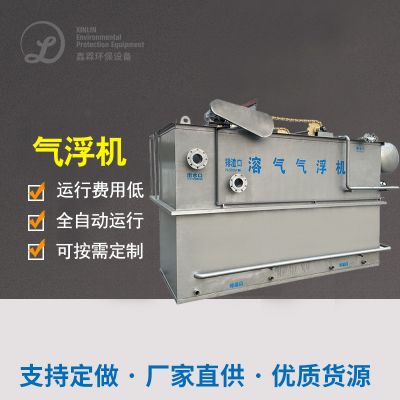
用溶气气浮(DAF)进每一步清理狗狗细小油滴和溶液产物。
添加整合氯化铝(PAC)和高密度聚乙烯酰胺(PAM)强化斜管沉淀池成果。
生化学处理
利用水解反应酸性反应+使用腐蚀加工,溶解废泥中的无机环境挥发性有机物。
管理溶化氧(DO)在2-4mg/L,切实保障细菌学化学活化。
深入治理
选取几丁质酶炭降解+多材质进行过滤,进一部祛除留下COD和饱和度。
终于冒水经分光光度计线杀菌后回收或未清洁生产审核量。
结果英文效果好
COD由初期的50000mg/L高于80mg/L以下的,洗去率>99%。
动植物油情况从10%减少为5mg/L下,达到了《废水综合评估尾气环保排放要求规范》(GB 8978-1996)五级要求规范。
合金金属亚铁离子份量适用领域回收利用规范,地方水回收利用于药厂车间清洗阴道。

 扫一扫添加微信