业务大环境
某印染厂工厂在脱色和退浆流程中引起过量含碱废液,废液中包含NaOH、染色剂、浆料等高被污染的局部。是由于本土安全政策措施趋严,工厂需对废液展开进一步解决并达到局部回收利用,以有效降低生产方式成本费。
废渣组分及因素
其主要环境污渍
:NaOH(2%-4%)、有机染色剂(偶氮类、活性氧有机染色剂)、PVA(聚乙稀醇)浆料、COD 3000-5000mg/L。
废污水因素
:退浆生产废水、复染残液、机洗水等。
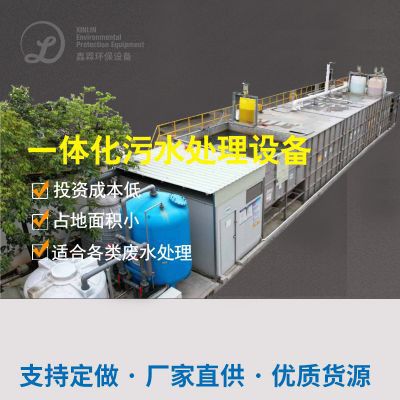
处理生产技术操作流程
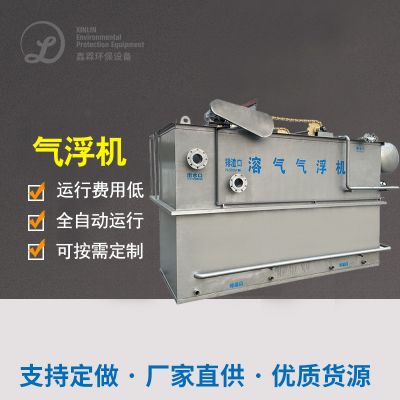
预操作(沉定+气浮)
选用混凝土奠定彻底清除悬浮物物,气浮生产工艺剥离 食用油和组成部分颜料。
高层腐蚀(Fenton腐蚀)
回收利用Fenton生化试剂(Fe²⁺+H₂O₂)防氧化被分解转换成难溶解酚类化合物物,消减COD。
膜脱离(MBR+RO)
MBR(膜生物工程不良反应器)
:组合生物化学加工处理,进每一步挥发有机的物。
RO(反固化)
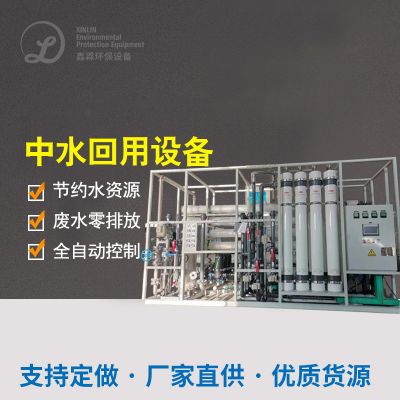
:深入脱盐,使废水处理可达到回收利用准则。
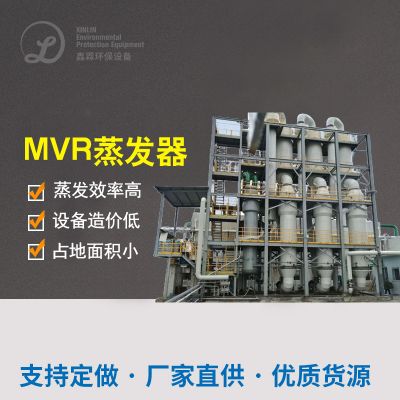
碱二手回收(汽化成果)
使用多效减压蒸馏技術萃取废碱液,回收分类净化处理NaOH,拉低净化处理成本投入。
进而成效
中水回用水质监测
:COD<30mg/L、色饱和度<10倍,做到生产销售生产设备回收利用的标准。
条件经济效益指标
:碱回收利用率约60%,年控制成本NaOH购置费超30万元。

 扫一扫添加微信